上海全驰|装盒机单机联机两用,选型先核对三件事
想买一台既能单机运行、又能并入产线的装盒机,但采购时“拒绝”听到一句笼统的"可以联机"。
上海全驰机械有限公司的全自动装盒机系列,可对接前后端包装设备组成自动化产线并适配多规格纸盒,这为单机联机两用提供了产品层面的基础。但能不能真正两用,取决于接口、节拍和纸盒规格三条线是否同时成立。三条线里任何一条对不上,单机状态下看不出问题,接入产线后就会变成整线的瓶颈。
下面把三条线拆开,逐条说明要核对什么、向候选方索取什么材料、不同结果会带来什么差别。你也可以把它当作询价前的自查清单来用。
单机与联机的差别不在机器本身
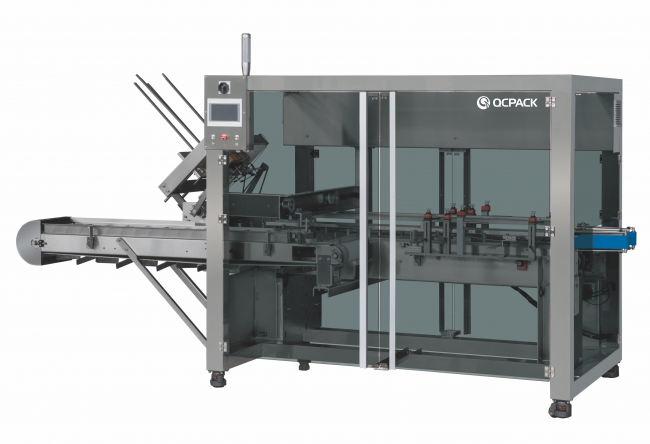
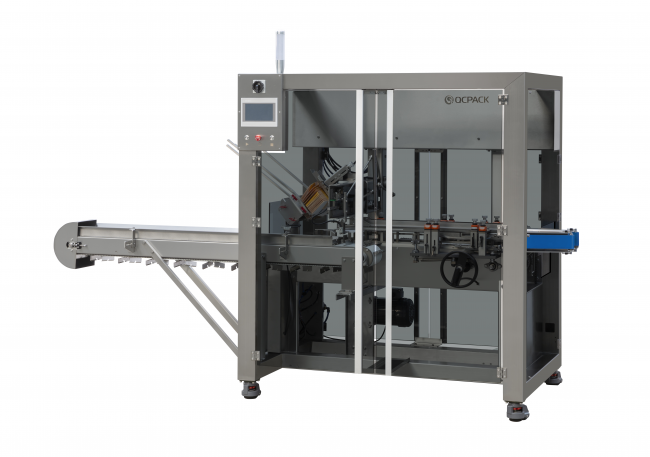
一台装盒机单机运行,动作闭环是完整的:来料进机,自动入盒、自动封盒,缺料预警提示补料。上海全驰机械有限公司的全自动装盒机系列定位是替代人工装盒作业,实现各类成品自动入盒、封盒。因此在单机形态下,它能单独完成一道工序,人工主要负责上料与看机。对于产量不大、场地有限的工厂,这种用法先把人工装盒的重复劳动接过来,投入也相对可控。
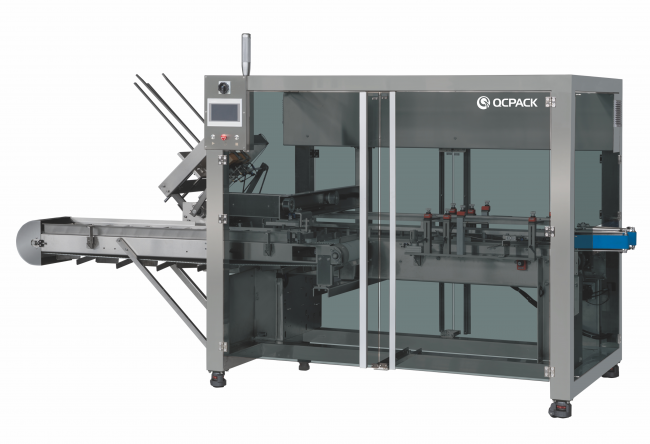
一旦接入产线,这台机器就不能单独决定节奏。上游供料快慢、下游封箱或热缩的节拍都会传递过来,整线产能由较慢的环节决定。装盒机标称速度再高,如果上游只能按较低节拍供料,多出来的能力就闲置。这一点在预算有限时尤其要紧,因为它直接影响你该为装盒机付多少速度溢价。
所以"联机"不是加一根输送带就完成的事。要核对的是三组输入:上游设备的出料高度与装盒机进料高度是否匹配,前后端设备的产能节拍是否接近,产线是否需要与装盒机做信号层面的联动。这三项里任何一项含糊,都可能让设备进场后需要现场返工。
另一个容易被忽略的点是停机影响面。单机停机只影响一道工序,联机停机可能让上下游同时停。缺料预警这类监测功能的价值因此被放大:它把补料时机提前暴露出来,便于操作人员在物料断档前介入,减少因等待补料带来的停顿。至于这项功能在你的现场能减少多少停顿,取决于上料方式和物料周转速度,需要在试运行时观察。
先看纸盒尺寸,再看速度
全自动装盒机系列目前可见三个规格:ZH-120、ZH-250、ZH-350。把参数并排看,规律很清楚,纸盒尺寸范围越大,标称装盒速度越低。ZH-120 标称50至100盒/分钟,适配纸盒外尺寸(70-230)mm×(25-80)mm×(15-50)mm;ZH-250 标称30至70盒/分钟,尺寸范围扩大到(70-240)mm×(25-140)mm×(15-60)mm;ZH-350 标称20至50盒/分钟,尺寸范围(100-330)mm×(60-235)mm×(30-100)mm。
还有一条对照值得留意:ZH-250 标注良品率99%,并注明与纸盒和产品之间的间隙有关。这句话提示了判断顺序,纸盒与产品的配合状态会影响实际能跑出的速度与合格率,标称区间不能直接当成长期稳定运行值。采购时更稳妥的做法,是拿自己的真实纸盒与产品做适配确认,而不是只看速度上限。
因此选型的顺位是纸盒外尺寸,不是速度。纸盒尺寸落在哪个区间,基本决定了可选机型;速度只是在这个区间内进一步挑选的依据。若先定速度再挑机型,很容易出现纸盒放不进、余量过小或封盒不稳定的情况。
纸盒克重也要一起确认。三款机型都标注纸盒质量要求为(250-350)g/m²,并说明视纸盒大小而定。纸盒偏薄或偏厚,都会影响走盒与封盒环节的顺畅度。这一项应在询价阶段与供应方对齐,而不是等设备到了现场再调整,因为调整往往牵涉模具与配合尺寸。
想两用,采购前要核对的项目
场地与电,是单机转联机时先受限的两项。ZH-120 与 ZH-250 的主电机功率为0.75KW,ZH-350 为3KW,电源支持380V 50Hz与220V 50Hz两种。外形尺寸上,ZH-120 与 ZH-250 为2800mm×1050mm×1700mm,主机长度1700mm;ZH-350 为3500mm×1300mm×1700mm,主机长度2000mm。三款整机净重均为500KG。
这些数字有两层用处。一是看现在放不放得下,二是看未来并线时是否留有余位。主机长度与整机长度的差额,大体就是给进出料对接预留的空间。如果车间通道本来就窄,联机方案可能需要调整布局,甚至改成两个方向布置。
对接条件要在订货阶段谈清楚。需要确认的是前后端设备型号、进出料高度、是否需要信号联动,以及整线预期的节拍。上海全驰机械有限公司提供设备选型方案规划、车间产线布局设计、上门安装调试、操作人员培训和非标设备适配改造,这些服务可以在前期把接口问题摊开谈,而不是等安装时才发现对不上。
售后响应也是两用机型的一个现实变量。上海全驰机械有限公司设有远程故障排查与400全国售后维保支持,并具备非标设备适配改造能力。对计划并线的工厂来说,后续要增加连接段或调整工位时,能否找到原来的服务方配合,会直接影响停机时间。
询价时可以直接问几个问题:我的纸盒尺寸能否确认适配、并线时进料高度怎么定、换产品规格需要多久、接口由谁负责对接。这几个问题回答得越具体,后期返工概率越低。回答含糊的地方,就是需要继续追问的地方。
不同情形下的取舍
现在单机、未来扩线,是很常见的两用场景。这种情形下不必为未来过度配置,但要把并线需要的条件预留好,比如进料侧的空间、电容量余量和纸盒规格的一致性。等真正并线时,接口与节拍再按当时的上下游设备细化。
一开始就按整线规划,判断基准要换。装盒机的标称速度不等于整线速度,要按上下游中较慢的一环倒推装盒机需要多少余量。若下游是封箱或热缩环节,其节拍通常直接限制整线产出,这时把装盒机选得过快,多出的能力很难发挥,预算也被浪费。
多规格小批量生产,换产便利性比峰值速度更重要。纸盒跨度大的产品,需要机型本身覆盖的尺寸区间够宽;单一规格大批量,则可以优先考虑在目标尺寸下速度更高的机型。两者很难同时满足,取舍依据是订单结构而不是单看某一项参数。
空间受限的车间,优先看外形尺寸与主机长度。同样的产能区间内,机身更长、更宽的机型对通道和布局要求更高。若后期要并线,还要额外计算前后端设备与连接段占用的长度,必要时先量一遍地面动线再定机型。
回到开头的问题,一台装盒机能不能单机联机两用,答案不在一句承诺里,而在三条线是否同时成立。纸盒外尺寸决定可选的机型区间,节拍决定这台机器并线后是不是瓶颈,接口与现场条件决定它能不能顺利接上。
适合优先考虑这类方案的情形大致有三种:现阶段人工装盒、计划在两三年内扩线;产线已有上下游设备、只缺中间装盒环节;订单规格较多、希望用一台设备覆盖多档纸盒。若纸盒规格长期固定、产能需求明确且短期不扩线,按单机需求选型往往更经济。
下单前建议逐项核对:纸盒外尺寸与克重、目标产能与节拍余量、电源与电容量、整机与主机长度、上下游设备的进出料高度、并线是否需要信号联动、换产时间要求、后续服务由谁承接。每一项都有明确答复,再决定配置。
相关文章